

چگونه خط انژکتور سوخت را تعویض کنیم؟
جایگزینی a خط انژکتور سوخت شامل پنج مرحله اصلی است: تأیید مشخصات خط تعویض صحیح، کاهش فشار باقیمانده سیستم سوخت، جدا کردن خط قدیمی در هر دو انتهای پمپ / ریل مشترک و انتهای انژکتور با استفاده از آچار اندازه صحیح، نصب خط جدید قبل از گشتاور کردن مهره های اتصال به مقدار مشخص شده، و بررسی هر اتصال برای نشتی پس از راه اندازی مجدد موتور. چون الف خط انژکتور سوخت (که لوله تزریق سوخت با فشار بالا نیز نامیده می شود) تحت فشار شدید و چرخشی سریع عمل می کند، مطابق با درجه فشار دقیق، قطر، طول و هندسه خمشی خط اصلی بسیار بیشتر از سایر لوله های خودرو اهمیت دارد. این راهنما انواع متداول خطوط انژکتور سوخت، نحوه ساخت آنها، محل استفاده از هر نوع، مقایسه دقیق بین پیکربندی خطوط، روش کامل تعویض و تعمیر و نگهداری، و پاسخ به سوالات رایج را ارائه می دهد و به تکنسین ها، اپراتورهای ناوگان و خریداران قطعات جزئیات عملی مورد نیاز برای تکمیل یک تعویض ایمن و صحیح را ارائه می دهد.
انواع متداول خطوط انژکتور سوخت و ویژگی های آنها
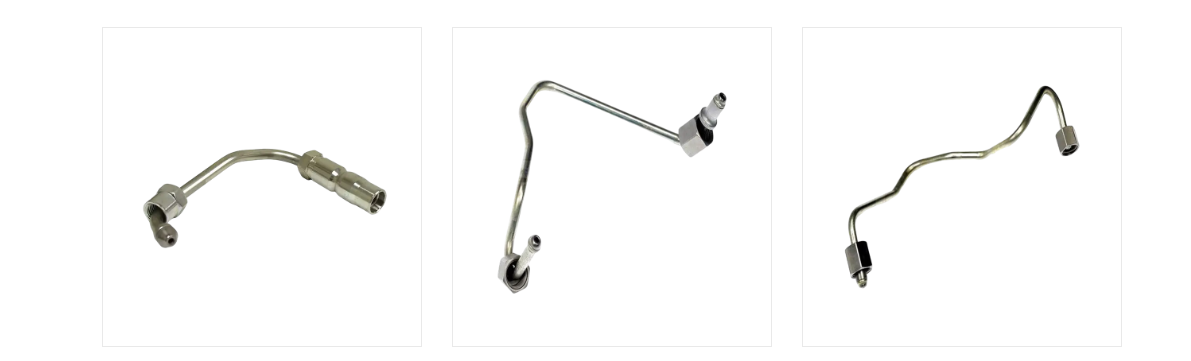
هر خط انژکتور سوختی ظاهر یا عملکرد یکسانی ندارد. نوع صحیح به سیستم تزریق سوختی که در آن خدمت میکند، فشاری که باید تحمل کند و میزان انعطافپذیری مسیریابی محفظه موتور بستگی دارد. کارتهای زیر پیکربندیهایی را که معمولاً هنگام تهیه یک خط جایگزین با آن مواجه میشوند، تشریح میکنند.
خط فشار بالا راه آهن مشترک
یک خط فولادی صلب که ریل مشترک را به یک انژکتور منفرد متصل میکند، که برای مقاومت در برابر فشارهای بسیار بالا و با ضربان سریع مورد استفاده در سیستمهای ریل مشترک دیزلی مدرن ساخته شده است.
خط انژکتور پمپ داخلی
یک لوله فولادی سفت و سخت منفرد که مستقیماً از یک پمپ تزریق خطی مکانیکی به یک انژکتور میرود، که نمونهای از طرحهای قدیمیتر موتور دیزل بدون ریل مشترک است.
خط سوخت انعطاف پذیر راه راه
یک لوله موجدار منعطف که عموماً در مدارهای تغذیه یا برگشت با فشار پایین استفاده می شود، جایی که توانایی خم شدن آن با حرکت و لرزش موتور سازگار است.
خط جایگزینی CNC-Bent سفارشی
خطی که برای مطابقت با مسیریابی سه بعدی یک موتور خاص خم شده است، زمانی که یک قطعه جایگزین مستقیم برای موتورهای قدیمی یا کمتر معمولی در دسترس نباشد.
خط تامین/بازگشت کم فشار
سوخت را از مخزن به پمپ می برد یا سوخت اضافی را به باک باز می گرداند و با فشار بسیار کمتری نسبت به خطوط فشار قوی سمت انژکتور کار می کند.
خطوط انژکتور سوخت به گونه ای طراحی شده اند که بسته به سیستم تزریق سوختی که در آن خدمت می کنند، در برابر فشار بسیار خاصی مقاومت کنند. سیستمهای پمپ خطی مکانیکی قدیمیتر معمولاً در فشارهای اوج پایینتر نسبت به سیستمهای ریل معمولی مدرن کار میکنند. معماری ریل مشترک دیزل به طور خاص فشار تزریق را در طول نسل های متوالی موتور برای بهبود اتمیزه شدن و کاهش انتشار گازهای گلخانه ای افزایش داده است. از آنجایی که خط تعویض صحیح باید حداقل برای حداکثر فشار عملیاتی سیستم رتبه بندی شود، درک مکانی که یک موتور معین روی این طیف فشار قرار می گیرد اولین قدم مهم قبل از سفارش قطعه جایگزین است. گیج زیر موقعیت تقریبی سیستم های ریل مشترک دیزلی مدرن را در مقیاس مرجع عمومی 0 تا 250 مگاپاسکال نشان می دهد.
سوزن گیج در قسمت بالایی ترازو قرار دارد و منعکس کننده نقطه مرجع گسترده ای است که سیستم های ریل مشترک دیزلی مدرن معمولاً در فشارهای اوج بیش از 200 مگاپاسکال کار می کنند. این به طور معنیداری بالاتر از محدوده فشار مربوط به سیستمهای پمپ تزریق درون خطی مکانیکی قدیمیتر است، که معمولاً در قسمتهای پایین و میانی یک مقیاس قرار میگیرند. مفهوم عملی برای هر کسی که یک خط انژکتور سوخت جایگزین را تامین می کند ساده است: خطی که برای یک سیستم قدیمی تر و کم فشار رتبه بندی شده است هرگز نباید جایگزین موتور معمولی ریل مدرن شود، حتی اگر ابعاد فیزیکی مشابه به نظر برسد. تولیدکنندگان این نیاز فشار را عمدتاً از طریق انتخاب مواد و فرآیند کار سرد توضیح داده شده در بخش بعدی، به جای استفاده از دیواره ضخیمتر روی لولههای معمولی، برطرف میکنند. شایان ذکر است که اوج فشار دقیق برای هر مدل موتور خاص باید همیشه بر اساس مشخصات سازنده موتور تایید شود نه اینکه از مقیاس مرجع کلی مانند این فرض شود. نسلهای مختلف موتور از یک سازنده نیز میتوانند در سطوح مختلف فشار کار کنند زیرا آلایندگیها و الزامات عملکرد در طول زمان تغییر میکنند. این یکی از دلایلی است که تعویض خط انژکتور سوخت یک کار ساده نیست و چرا تطبیق مشخصات دقیق با نوع موتور بیشتر از تطبیق با ظاهر فیزیکی خشن به تنهایی اهمیت دارد. برای کارگاههایی که طیف وسیعی از مدلهای موتور را مدیریت میکنند، نگهداشتن نمودار مرجع برای محدودههای فشار رایج بر اساس نوع سیستم میتواند خطر نصب یک خط کمتر از رتبهبندی را کاهش دهد. از آنجایی که خطی که زیر پوشش فشار نامی خود کار می کند ممکن است بدون علائم هشدار دهنده آشکار از قبل از کار بیفتد، این بررسی مشخصات عموماً به عنوان یک مرحله مرتبط با ایمنی به جای یک تشریفات اختیاری تلقی می شود. بررسی این زمینه فشار همچنین به توضیح اینکه چرا خطوط انژکتور سوخت، بر خلاف بسیاری از اتصالات لولههای خودروی دیگر، با تلرانسهای نسبتاً فشرده و کلاسهای فشار اختصاصی به جای یک طرح جهانی واحد ساخته میشوند، کمک میکند.
خط انژکتور سوخت صحیح باید برای کلاس فشار خاص موتوری که در آن خدمت می کند رتبه بندی شود، زیرا جایگزینی یک خط فشار پایین تر به یک سیستم ریل مشترک مدرن می تواند منجر به خرابی شود.
خطوط انژکتور سوخت چگونه ساخته می شوند: مواد، ساختار و اصل کار
یک خط انژکتور سوخت بیش از یک طول ساده لوله است. معمولاً از لولههای فولادی با استحکام بالا و کم آلیاژ انتخاب شده ساخته میشود، سپس برای بالا بردن قدرت تسلیم پایه آن تحت عملیات حرارتی قرار میگیرد. سپس بسیاری از خطوط فشار بالا از طریق فرآیند سرد کاری اضافی به نام اتوفرتاژ می گذرند که در آن لوله تحت فشار داخلی کنترل شده ای قرار می گیرد که باعث تغییر شکل پلاستیکی جزئی دیواره داخلی می شود. هنگامی که این فشار آزاد شد، دیواره داخلی لایهای از تنش فشاری باقیمانده را حفظ میکند که باید قبل از ایجاد هرگونه تنش کششی خالص در ماده، با فشار عملیاتی غلبه کرد، که به طور معنیداری مقاومت در برابر خستگی و فشار ترکیدگی را بهبود میبخشد. سپس از تجهیزات دقیق خم کردن لوله CNC برای شکل دادن به خط نهایی به شکل هندسه سه بعدی دقیق مورد نیاز یک موتور خاص استفاده می شود، زیرا شعاع خمش نامتناسب می تواند تنش را در نقطه اشتباهی در طول خط متمرکز کند. جدول زیر عناصر ساختاری را که معمولاً در یک خط فشار قوی سفت و سخت در مقایسه با یک خط موجدار انعطاف پذیر یافت می شود، خلاصه می کند.
ساختار خط فشار بالا سفت و سخت
| ساختار خط راه راه انعطاف پذیر
|
مقاومت در برابر خستگی یک خط انژکتور سوخت تا حد زیادی با نحوه پردازش لوله فولادی تعیین می شود و نه تنها با ضخامت دیواره. پالس های مکرر فشار بالا از هر رویداد تزریق، فشار چرخه ای را بر دیواره داخلی لوله وارد می کند، جایی که احتمال ایجاد ترک های خستگی در طول زمان وجود دارد. عملیات حرارتی می تواند استحکام پایه فولاد را بهبود بخشد، اما فرآیند فرتاژ خودکار سرد بیشتر به طور خاص برای مقابله با این تنش چرخه ای استفاده می شود. نمودار زیر یک شاخص طول عمر خستگی نسبی را نشان میدهد که لولههای استاندارد، لولههای عملیات حرارتی و لولههای تحت درمان با اتوفرتاژ را مقایسه میکند.
همانطور که نمودار نشان می دهد، لوله فولادی استاندارد بدون پردازش اضافی به عنوان شاخص عمر خستگی نسبی پایه در این تصویر تنظیم شده است. لوله های عملیات حرارتی نسبت به خط پایه بهبود متوسطی را نشان می دهند، مطابق با اصل مهندسی کلی که عملیات حرارتی استحکام تسلیم پایه را افزایش می دهد و بنابراین سطح تنشی را که لوله می تواند قبل از انباشته شدن آسیب خستگی تحمل کند، افزایش می دهد. لوله های فرتاژ شده با اتوفرتاژ بزرگترین پیشرفت را در بین سه دسته در این مقایسه گویا نشان می دهد، که با این که چرا این فرآیند کار سرد به طور خاص با خط تولید انژکتور سوخت فشار بالا به جای لوله های فولادی همه منظوره مرتبط است، همسو است. مکانیسم پشت این بهبود این است که تنش فشاری باقیمانده در دیواره داخلی پس از اتوفرتاژ باید ابتدا با اعمال تنش کششی قبل از ایجاد هرگونه تنش کششی خالص غلبه شود و به طور موثر آستانه خستگی عملی را افزایش دهد. این امر به ویژه برای خطوط انژکتور مرتبط است، زیرا آنها تعداد چرخه های فشار بسیار بالایی را در طول عمر کارکرد موتور تجربه می کنند، که حتی یک بهبود متوسط در مقاومت در برابر خستگی را به صورت تجمعی معنی دار می کند. ارزش دارد که این نمودار را بهعنوان یک مقایسه نسبی گویا به جای تضمین یک رقم عمر سرویس خاص در نظر بگیریم، زیرا عملکرد واقعی خستگی به قطر لوله، ضخامت دیواره، شعاع خمش و کیفیت نصب نیز بستگی دارد. بر اساس علم مواد اولیه که در بالا توضیح داده شد، عموماً انتظار می رود که یک خط تصفیه شده با اتوفرتاژ که به درستی تولید و نصب شده باشد، عملکرد بهتری از لوله استاندارد با ابعاد مشابه در شرایط عملیاتی مشابه داشته باشد. این یکی از دلایلی است که یک تولید کننده تخصصی لوله انژکتور سوخت معمولاً این مرحله پردازش را به عنوان بخش اصلی تولید به جای ارتقای اختیاری در نظر می گیرد. برای خریداران و کارگاههایی که خطوط جایگزین را تامین میکنند، تایید اینکه یک تامینکننده این نوع پردازش را برای خطوط فشار قوی اعمال میکند، میتواند یک سوال مرتبط جدا از مشخصات ابعادی اصلی خط باشد. درک این جزئیات ساخت همچنین به توضیح اینکه چرا یک لوله فولادی عمومی، حتی لوله ای با ابعاد بیرونی منطبق، جایگزین مناسبی برای خط انژکتور سوخت ساخته شده در کاربردهای فشار بالا نیست، کمک می کند.
کار سرد اتوفرتاژ و خمش دقیق CNC چیزی است که به خط انژکتور سوخت ساخته شده مقاومت در برابر خستگی می دهد، به همین دلیل است که یک لوله فولادی معمولی جایگزین مناسبی نیست.
سناریوهای کاربردی و معیارهای انتخاب کلید برای خطوط انژکتور سوخت
خطوط انژکتور سوخت در طیف گسترده ای از کاربردهای دیزل و تزریق مستقیم استفاده می شود. موتورهای دیزلی سواری و کامیونهای سبک با سیستمهای ریل مشترک به خطوط فشار بالا کوتاه و دقیقاً خمیدهای متکی هستند که از داخل محفظه موتور بستهبندی شده محکم عبور میکنند. کامیونهای سنگین و موتورهای دیزلی کشاورزی اغلب از خطوط طولانیتر با هندسه خمشی پیچیدهتر برای رسیدن به انژکتورهایی که در سرسیلندر بزرگتر قرار دارند استفاده میکنند. موتورهای دیزل دریایی و مجموعه ژنراتورهای صنعتی اغلب از خطوط با قطر بزرگتر استفاده میکنند که برای چرخههای کار پیوسته به جای استفاده متناوب در خودرو استفاده میشوند. سیستمهای تزریق مستقیم بنزین نیز از خطوط اختصاصی فشار بالا استفاده میکنند، البته معمولاً در فشارهای اوج پایینتری نسبت به سیستمهای ریل مشترک دیزل.
هنگام انتخاب یا تامین منبع یک خط انژکتور سوخت جایگزین، خریداران معمولاً قبل از سفارش دادن به یک تولید کننده یا تامین کننده، از طریق مجموعه ای از معیارهای ثابت کار می کنند:
- آیا درجه بندی فشار خط با حداکثر فشار کاری سیستم موتور مطابقت دارد یا از آن فراتر می رود؟
- آیا قطر بیرونی و ضخامت دیواره با مشخصات تجهیزات اصلی مطابقت دارد؟
- آیا هندسه خمشی و طول کلی مسیر اصلی را به درستی بازتولید می کند؟
- آیا اتصالات انتهایی و زاویه مخروط آب بندی با پورت های پمپ و انژکتوری که متصل هستند مطابقت دارند؟
- آیا مواد لوله و پردازش (عملیات حرارتی، اتوفرتاژ) با وظیفه فشار بالا سازگار است؟
- آیا سازنده یا عمدهفروش میتواند از سفارشهای تکراری با دقت ابعادی ثابت برای نیازهای ناوگان یا چند واحد پشتیبانی کند؟
خطوط انژکتور سوخت فشار ثابت و ثابتی را در طول کار موتور تجربه نمی کنند. در عوض، با باز و بسته شدن انژکتور، فشار به سرعت در نوسان است. این الگوی ضربان بارها در ثانیه در سرعت های معمولی موتور تکرار می شود و چرخه های تنش مکرر را روی خط و اتصالات انتهایی آن قرار می دهد. انتخاب خطی که فقط برای فشار عملیاتی متوسط، به جای فشار حداکثری که در طول هر پالس به دست میآید، رتبهبندی شده باشد، حاشیه ایمنی به طور معنیداری کاهش مییابد. مهندسانی که طراحی سیستم تزریق را بررسی می کنند، معمولاً به شکل ضربان فشار نگاه می کنند، نه فقط یک عدد پیک، تا شرایط عملیاتی واقعی را در طول خط درک کنند. نمودار ناحیه زیر یک الگوی ضربان فشار را در یک چرخه تزریق برای زمینه ارائه می دهد.
نمودار ناحیه سایه دار افزایش شدید فشار را در طی خود رویداد پاشش نشان می دهد که بازتاب دوره کوتاهی است که سوخت با فشار بیش از حد از نازل انژکتور عبور می کند. خارج از این پنجره تزریق، فشار در خط به سمت خط پایه نسبتاً ثابتتر مرتبط با فشار نگهدارنده ریل مشترک یا پمپ میرسد. این الگو در حین کارکرد موتور به طور مداوم تکرار می شود، به این معنی که خط انژکتور تعداد بسیار زیادی از این چرخه های فشار را در ساعات کار معمولی تجربه می کند. اهمیت عملی این الگوی ضربان در این است که مشخصات فشار نامی خط باید پیک هر پالس را در نظر بگیرد، نه صرفاً فشار متوسط در طول چرخه. این نیز بخشی از این است که چرا مقاومت در برابر خستگی، که در بخش قبل مورد بحث قرار گرفت، یک طرح مهم برای خطوط انژکتور سوخت است، زیرا خط اساساً تحت یک الگوی بارگذاری چرخهای پیوسته قرار میگیرد تا یک فشار استاتیک واحد. تغییرات در سرعت و بار موتور نیز فرکانس و تا حدی شکل این الگوی ضربان را تغییر میدهد، زیرا زمان تزریق و مدت زمان آن مطابق با نیازهای سوخترسانی تنظیم میشود. خطی که به درستی برای کلاس فشار مورد نظر خود رتبه بندی و پردازش شده است، طراحی شده است تا این الگوی ضربان را در فاصله زمانی مورد انتظار موتور تحمل کند. اگر خطی کمتر مشخص شده باشد یا آسیب خستگی ناشی از سن یا نقص تولید ایجاد کرده باشد، این ضربان مکرر اغلب مکانیزمی است که در نهایت منجر به ترک یا شکست در نقطه تمرکز تنش مانند یک خم یا اتصال اتصال می شود. این الگوی تنش ناشی از ضربان به نکته قبلی در مورد درجه بندی فشار نیز مربوط است: خطی که به تنهایی بر اساس رقم فشار متوسط کافی به نظر می رسد ممکن است هنوز نسبت به فشار پالس اوج واقعی که در سرویس تجربه می کند کمتر از اندازه باشد. تشخیص این تمایز زمینه مفیدی برای مقایسه برگههای مشخصات برای گزینههای مختلف خط انژکتور در طول تصمیم انتخاب یا تعویض است.
انتخاب خط انژکتور سوخت مناسب به تطابق رتبه فشار، ابعاد و هندسه خمشی با سیستم دقیق موتور بستگی دارد، نه فقط دسته بندی کلی کاربرد.
انواع خط انژکتور سوخت: مقایسه دقیق
جدول زیر سه پیکربندی را که بیشترین ارتباط را با یک تصمیم جایگزینی دارد مقایسه میکند: خط فولادی سفت و سخت، خط موجدار انعطافپذیر، و یک خط جایگزینی با خم CNC سفارشی که در صورت در دسترس نبودن یک قطعه خارج از قفسه تولید میشود.
| بعد | خط فشار بالا سفت و سخت | خط راه راه انعطاف پذیر | CNC-Bent Line سفارشی |
|---|---|---|---|
| استفاده اولیه | تحویل فشار قوی پمپ/ریل به انژکتور | مدارهای تغذیه/بازگشت کم فشار | جایگزینی مستقیم برای خطوط OEM متوقف شده |
| محدوده فشار معمولی | اغلب 100-250 مگاپاسکال | فشار نسبتا کم | مطابق با رتبه سیستم اصلی |
| مواد | فولاد کم آلیاژ، عملیات حرارتی، فرآوری خودکار | لوله های انعطاف پذیر فلزی راه راه یا تقویت شده | همان فرآیند فولادی به عنوان خط سفت و سخت، به صورت سفارشی |
| انعطاف پذیری | هندسه صلب و ثابت | انعطاف پذیر برای جذب لرزش و حرکت | صلب، تولید شده به یک هندسه مشخص |
| دقت نصب مورد نیاز است | انطباق خم و طول دقیق و زیاد مورد نیاز است | متوسط | بالا، باید مسیریابی اصلی را بازتولید کند |
| نقطه شکست معمولی | خم شدن یا اتصال اتصال تحت خستگی | دیوار راه راه یا اتصالات چین دار | خم شدن یا اتصال اتصال تحت خستگی |
هر نقطه در امتداد خط انژکتور سوخت، فشار یکسانی را در طول کار موتور تجربه نمی کند. بخش های مستقیم لوله معمولاً تنش مربوط به فشار را به طور نسبتاً مساوی در طول طول خود توزیع می کنند. در مقابل، بخشهای خمشی، تنش اضافی را در شعاع بیرونی منحنی متمرکز میکنند، زیرا دیواره لوله در یک خم نازکتر و از نظر هندسی پیچیدهتر از طول مسیر مستقیم است. اتصالات اتصال به دلیل هندسه مخروط آب بندی و نیروی گیره از مهره اتصال، غلظت تنش خود را معرفی می کنند. نقشه حرارتی زیر یک شاخص تنش نسبی را در این سه ناحیه لوله تحت سه شرایط بار موتور نشان میدهد.
| منطقه لوله | بیکار | بار جزئی | بار کامل |
|---|---|---|---|
| بخش مستقیم | 2 | 4 | 6 |
| بخش خم | 3 | 6 | 9 |
| اتصال اتصال | 3 | 5 | 8 |
نقشه حرارتی افزایش تنش نسبی از حالت دور به سمت بار کامل را در هر سه ناحیه لوله نشان میدهد که مستقیماً از فشارهای تزریق بالاتر و رویدادهای تزریق مکرر مرتبط با بار بیشتر موتور ناشی میشود. در هر شرایط بار، بخش خم به طور مداوم شاخص تنش نسبی بالاتری را نسبت به بخش مستقیم نشان میدهد، که نشان میدهد چرا هندسه خم و شعاع خم به عنوان جزئیات مهم طراحی بهجای انتخابهای مسیریابی تصادفی در نظر گرفته میشوند. اتصالات برازنده همچنین تنش نسبی بالاتری را در مقایسه با مقاطع مستقیم نشان میدهند، اگرچه معمولاً در این مقایسه گویا تا حدودی کمتر از بخش خمشی است که منعکس کننده ماهیت متمرکز اما موضعی تنش در یک نقطه اتصال رشتهای است. در بار کامل، هر سه منطقه بالاترین مقادیر خود را در این الگوی گویا نشان میدهند، که مطابق با بحث قبلی در مورد اوجگیری ضربان فشار در طول هر رویداد تزریق تحت تقاضای سوخت بالاتر است. این الگو به توضیح اینکه چرا خرابیهای مرتبط با خستگی در خطوط انژکتور سوخت معمولاً در مکانهای خم و اتصالات اتصالات بیشتر از امتداد بخش مستقیم و دست نخورده لوله گزارش میشود، کمک میکند. برای تولیدکنندگان، این بخشی از توجیه استفاده از تجهیزات خمشی CNC دقیق است که میتواند یک شعاع خمشی ثابت و تدریجی ایجاد کند تا یک خم تیز یا ناهموار که استرس را در آن نقطه متمرکز کند. برای کارگاههایی که جایگزینی را انجام میدهند، این الگو همچنین یادآوری عملی برای بازرسی نواحی خمشی و اتصالات اتصالات برای هر گونه نشانهای از آسیب سطح، خوردگی یا سفت شدن بیش از حد قبلی است، قبل از اینکه فرض کنیم خط هنوز قابل تعمیر است. این بیشتر تقویت می کند که چرا یک خط جایگزین باید هندسه خمش اصلی را به جای استفاده از یک خم تندتر یا محکم تر به عنوان راه حل در هنگام نصب بازتولید کند، زیرا تغییر شعاع خم می تواند الگوی تمرکز تنش نشان داده شده در اینجا را تغییر دهد. در نظر گرفتن این نقشه حرارتی بهعنوان یک الگوی مهندسی گویا به جای یک نتیجه اندازهگیری شده برای هر موتور، کارگاه و اپراتور تجهیزات خاص، همچنان میتواند از رابطه کلی منطقه به منطقه برای اولویتبندی نقاط بازرسی در طول تعمیر و نگهداری معمول استفاده کند.
بخش های خم و اتصالات اتصال به طور مداوم تنش بیشتری نسبت به بخش های مستقیم دارند، به همین دلیل است که خطوط جایگزین باید هندسه خمشی اصلی را به جای یک میانبر اصلاح شده در میدان بازتولید کنند.
راهنمای تعویض و نگهداری: نحوه تعویض ایمن خط انژکتور سوخت
توالی زیر روند کلی تعویض خط انژکتور سوخت را تشریح می کند. قبل از شروع کار، مراحل دقیق، مقادیر گشتاور، و روشهای کاهش فشار باید همیشه در برابر مستندات خدمات سازنده موتور یا تجهیزات خاص تأیید شود.
- مشخصات خط تعویض صحیح، از جمله درجه فشار، قطر، طول، و هندسه خمش را با مرجع OEM یا دفترچه راهنمای خدمات تأیید کنید.
- فشار باقیمانده سیستم سوخت را طبق رویه مشخص شده توسط سازنده موتور قبل از جدا کردن هر خط فشار قوی کاهش دهید.
- به عنوان یک اقدام احتیاطی کلی قبل از کار در نزدیکی سیستم سوخت، باتری را جدا کنید یا سیستم الکتریکی را جدا کنید.
- برای جلوگیری از گرد شدن اتصالات، مهرههای اتصال را در انتهای پمپ/ریل و انتهای انژکتور با استفاده از مهرههای شعلهور یا آچار پای کلاغی شل کنید و بردارید.
- خط قدیمی را بدون فشار دادن به اجزای مجاور با احتیاط بیرون بکشید و به مسیر اصلی و جهت خم شدن آن توجه کنید.
- قبل از نصب خط جدید، سطوح مخروط آب بندی را در هر دو درگاه انژکتور و پمپ/ریل برای آسیب دیدگی بررسی کنید.
- خط جدید را ابتدا با دست قرار دهید، مخروطهای آببندی را قبل از رزوهکشی مهرههای اتصال بهطور مربع تراز کنید تا از رزوهای متقاطع جلوگیری کنید.
- هر مهره اتصال را به مقدار مشخص شده توسط سازنده موتور یا خط بچرخانید و از سفت شدن و سفت شدن بیش از حد خودداری کنید.
- باتری را مجدداً وصل کنید و از روش شروع مشخص شده توسط سازنده برای فشار دادن مجدد سیستم سوخت پیروی کنید.
- موتور را در دور آرام روشن کنید و قبل از بازگرداندن خودرو یا تجهیزات به حالت عادی، هر اتصال جدید را از نظر نشت سوخت بررسی کنید.
- گشتاور هر یک از اتصالات را پس از یک دوره کار کوتاه مجدداً بررسی کنید، زیرا چرخه حرارتی اولیه گاهی اوقات میتواند به بررسی بعدی نیاز داشته باشد.
یافتن منبع خط جایگزینی که با هندسه تجهیزات اصلی مطابقت داشته باشد، اغلب دشوارترین بخش این فرآیند است، بهویژه برای مدلهای موتور قدیمی یا کمتر رایج که در آن خط تولید خارج از قفسه در دسترس نیست. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD.، که بر اساس کارخانه تولید محصولات فلزی Ningbo Xingxin که در سال 1995 تأسیس شد، تأسیس شد، یک تولید کننده خط انژکتور سوخت و کارخانه اتصالات لوله خودرو واقع در Wanhou، شهر Zhanqi، منطقه Yinzhou، Ningbo با مساحت 20 متر مربع با پوشش حدود 20 متر مربع است. 26000 متر مربع زیر بنای کارخانه. مجموعه تولید این شرکت شامل ده دستگاه خم کن لوله CNC تمام اتوماتیک، خطوط مونتاژ کوره لحیم کاری در مقیاس بزرگ، تجهیزات شکل دهی داخلی هیدرولیک، دستگاه انبساط آب هیدرولیک 800 تنی، جوشکارهای لیزری خودکار، ربات های جوشکاری و مراکز ماشینکاری در مقیاس بزرگ است که توسط یک آزمایشگاه تحقیقاتی و آزمایشی داخلی پشتیبانی می شوند. این نوع از قابلیت خم شدن و شکل دهی CNC به یک تامین کننده لوله انژکتور سوخت اجازه می دهد تا مسیر سه بعدی موتور خاص را به طور دقیق بازتولید کند، که مستقیماً مرتبط است زمانی که یک خط جایگزین نیاز به مطابقت با هندسه خم اولیه دارد نه اینکه از طول مستقیم عمومی اقتباس شود. برای اپراتورهای ناوگان، کارگاهها و سازندگان تجهیزاتی که خطوط جایگزین را به صورت حجمی تامین میکنند، کار با یک تولیدکننده یا عمدهفروش معتبر لوله خودرو میتواند به اطمینان از دقت ابعادی ثابت در سفارشهای تکراری کمک کند.
تعویض ایمن خط انژکتور سوخت به کاهش فشار سیستم، مطابقت دقیق با مشخصات اولیه و گشتاور هر اتصال با مقدار مشخص شده سازنده بستگی دارد.
سوالات متداول در مورد تعویض خط انژکتور سوخت
روش صحیح تعویض خط انژکتور سوخت چیست؟جایگزینی a fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
آیا باید قبل از برداشتن خط انژکتور فشار سیستم سوخت را کاهش دهم؟بله، فشار باقیمانده میتواند در سیستم سوخت پرفشار حتی پس از خاموش شدن موتور باقی بماند، بنابراین پیروی از روش کاهش فشار مشخص شده توسط سازنده قبل از جدا کردن هر خط انژکتور یک احتیاط استاندارد است. با توجه به فشارهای موجود در راه آهن مشترک و سیستم های سوخت پرفشار مشابه، نادیده گرفتن این مرحله می تواند خطر ایمنی ایجاد کند. |
آیا می توان خط انژکتور سوخت را در حین نصب خم یا تغییر شکل داد؟خطوط انژکتور سوخت مهندسی شده و به هندسه خاصی خم می شوند و تغییر شکل یا فشار دادن یک خط در حین نصب می تواند باعث ایجاد غلظت تنش یا آسیب سطحی شود که در طرح اولیه در نظر گرفته نشده است. اگر یک خط جایگزین با مسیریابی مورد نیاز مطابقت نداشته باشد، به طور کلی روش قابل اطمینانتری است که به جای اصلاح میدانی یک خط موجود، منبع جایگزینی درست خم شده است. |
هنگام نصب خط انژکتور سوخت جدید از چه گشتاوری باید استفاده کرد؟مقادیر گشتاور برای مهره های اتصال خط انژکتور با توجه به اندازه اتصالات، نوع رزوه و مشخصات سازنده موتور متفاوت است، بنابراین باید از دفترچه راهنمای سرویس قابل اجرا یا نمودار گشتاور سازنده برای رقم دقیق به جای یک تخمین کلی استفاده شود. هر دو کم سفت شدن و بیش از حد سفت شدن می توانند مشکلات قابلیت اطمینان ایجاد کنند، به همین دلیل است که مطابقت با مقدار گشتاور مشخص شده به عنوان یک مرحله مهم در فرآیند جایگزینی تلقی می شود. |
چگونه بفهمم که خط انژکتور سوخت به جای تعمیر نیاز به تعویض دارد؟ترکخوردگی، خوردگی، تغییر شکل، یا نشت سوخت در اطراف یک خم یا اتصال اتصالات، شاخصهای رایجی هستند که نشان میدهد یک خط باید به جای تعمیر جایگزین شود، زیرا این خطوط تحت چرخه مداوم فشار بالا کار میکنند که روشهای تعمیر معمولاً برای مقاومت قابل اعتماد طراحی نشدهاند. هر خطی که نشان دهنده آسیب در نزدیکی یک نقطه تمرکز تنش باشد، مانند یک خم یا اتصال، معمولاً بهعنوان کاندید جایگزینی در نظر گرفته میشود تا کاندید تعمیر. |
یک کارگاه یا عمدهفروش هنگام تهیه خطوط انژکتور سوخت جایگزین از یک سازنده باید به دنبال چه چیزی باشد؟خریداران معمولاً به توانایی سازنده برای تطبیق دقیق هندسه خمشی و درجه فشار، همراه با ظرفیت تولید و ثبات در سفارشات مکرر برای نیازهای ناوگان یا چند واحد نگاه می کنند. بررسی تجهیزات تولید و فرآیند کیفیت تامینکننده، مانند دقت خمش CNC و روشهای ردیابی مواد، میتواند بخش مفیدی برای ارزیابی تولیدکننده لوله انژکتور سوخت یا عمدهفروش برای منبعیابی مداوم باشد. |
جایگزینی a fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
محصولات اصلی ما
 تماس با ما
+86-138 0586 3066
+86-574 8840 6311
 محصولات
 ارسال یک ایمیل
 موبایل
حق چاپ ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. تمامی حقوق محفوظ است.
 کارخانه لوله خودروی ممتاز چین
تامین اتصالات لوله خودرو سفارشی
حریم خصوصی